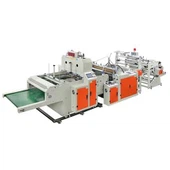
Túi đựng vest-còn được gọi là túi áo phông-hoặc túi cảm ơn-vẫn là sản phẩm xương sống của các chuỗi cửa hàng tạp hóa, môi trường bán lẻ, chợ nông sản và doanh nghiệp dịch vụ thực phẩm toàn cầu. Cần hàng tỷ đơn vị mỗi năm, nghĩa là năng suất ảnh hưởng trực tiếp đến giá cả và lợi nhuận trên toàn chuỗi cung ứng. Để đáp ứng nhu cầu này, thiết bị cần có khả năng hoạt động với công suất cao ổn định mà không làm giảm chất lượng bao. MỘTmáy làm túi nhựa vest tốc độ cao-kênh đôiđại diện cho tiêu chuẩn kỹ thuật mà nhiều-nhà sản xuất quy mô lớn hiện chỉ định khi đánh giá thiết bị sản xuất.
Nhà sản xuất túi nhựa áo vest tốc độ cao-kênh-kép thể hiện một bước tiến lớn từ thiết bị một kênh- có khả năng xử lý sản lượng gấp khoảng hai lần hai làn phim song song từ cùng một dấu chân máy tại cùng một thời điểm. Việc hiểu cách chiếc máy này đạt được khả năng sản xuất-cao, đồng bộ hóa sẽ tiết lộ lý do tại sao nó trở thành cấu hình được các nhà sản xuất túi-lớn và vừa lựa chọn. Đối với các nhà quản lý sản xuất so sánh các lựa chọn thiết bị,máy làm túi nhựa vest tốc độ cao-kênh đôicung cấp sự kết hợp rõ ràng giữa thông lượng và hiệu quả không gian sàn.

Bối cảnh sản xuất túi vest
Trước khi kiểm tra bản thân máy, thông số kỹ thuật của túi ghi lê đưa ra các yêu cầu cụ thể về thiết kế thiết bị đúc. Túi ghi lê khác với túi phẳng ở chỗ nó có hai tay cầm tích hợp kéo dài từ thành bên. Tay cầm được tạo ra bằng cách cắt một rãnh hình chữ U-từ mỗi bên của túi trong quá trình sản xuất.
Dao cắt có tay cầm phải được đặt chính xác so với túi và cắt ở cùng độ sâu và cùng một góc tròn để tránh bị rách trong quá trình sử dụng của người tiêu dùng. Máy phải kết hợp chính xác các ảnh chụp màn hình này trên hai kênh với tốc độ hơn 400 túi mỗi phút.
Túi đựng vest thường được sản xuất từ màng polyetylen-polyetylen mật độ{{1} cao (HDPE) để có độ bền tối đa ở thông số kỹ thuật tối thiểu hoặc polyetylen-mật độ thấp (LDPE) để có độ linh hoạt và khả năng in cao hơn. Các chất thay thế có thể phân hủy sinh học, bao gồm hỗn hợp polyetylen terephthalate (axit polylactic) và polybutyrate adipate terephthalate (PBAT) (hỗn hợp butyl terephthalate (butyl terephthalate), đang ngày càng được xử lý trên thiết bị hiện đại khi các quy định về tính bền vững được tăng cường.máy làm túi nhựa vest tốc độ cao-kênh đôiphải đáp ứng được phạm vi ngày càng mở rộng của các loại vật liệu trong khi vẫn duy trì tốc độ đầu ra.
Kiến trúc hai{0}}kênh
"Kênh đôi" trong nhà sản xuất túi nhựa đựng áo ghi lê là khi hai kênh đóng gói riêng biệt hoạt động song song từ một mạng màng mỏng. Không giống như máy một làn-xử lý một hàng túi nhựa, máy sản xuất túi nhựa vest tốc độ cao hai-làn{4}} chia mạng phim đến thành hai kênh bằng nhau, mỗi kênh được trang bị công cụ tạo hình riêng.
Lựa chọn kiến trúc này tạo ra sự cân bằng-cơ bản. Mỗi làn hoạt động ở tốc độ gần giống như một chiếc máy một làn-được thiết kế tương tự, nhưng với hai làn chạy đồng thời, tổng sản lượng đã tăng gần gấp đôi. Chiều rộng của máy đã được tăng tỷ lệ để phù hợp với mạng phim rộng hơn nhưng mức tăng này nhỏ hơn đáng kể so với diện tích cần thiết để chạy hai máy-dây riêng biệt.
Yêu cầu đồng bộ hóa giữa các kênh là rất quan trọng. Nếu một làn nhanh hơn hoặc chậm hơn một chút so với làn kia, thì chiều rộng của mạng lưới màng sẽ tạo ra sự phân bố lực căng không đồng đều. Điều này có thể dẫn đến hiện tượng màng bị trôi, chiều dài túi không nhất quán và khả năng bị vỡ màng. Nhà sản xuất túi nhựa áo vest tốc độ cao-làn{4}}hai làn giải quyết vấn đề này thông qua một hộp số chung truyền chuyển động từ nguồn điện chung đến cả hai làn, đảm bảo thanh đệm, dao cắt và tay cầm luôn đồng bộ ở cả hai làn. Một cấu hình đúngmáy làm túi nhựa vest tốc độ cao-kênh đôiduy trì sự đồng bộ hóa này ngay cả trong quá trình sản xuất kéo dài.
Giai đoạn 1: Giải nén phim và làm phẳng web
Trình tự sản xuất bắt đầu tại trạm quan sát. Cuộn màng polyetylen hình ống-được sản xuất riêng lẻ bằng cách ép đùn màng thổi-được gắn trên trục thư giãn. Phim có thể được-in sẵn với nhãn hiệu của khách hàng hoặc có thể được giữ tự nhiên (trong suốt hoặc được mã hóa màu- bằng nhựa).
Đối với nhà sản xuất túi nhựa áo vest tốc độ cao-kênh-kép, hệ thống mở rộng phải xử lý các cuộn lớn hơn nhiều so với thiết bị-dây đơn. Chiều rộng cuộn thường nằm trong khoảng từ 600mm đến 1.200 mm, tùy thuộc vào kích thước của túi mục tiêu và máy phải duy trì độ căng của màng ổn định trong suốt quá trình cuộn.
Kiểm soát độ căng xi lanh sử dụng kết hợp phanh cơ học và phản hồi cảm biến. Khi phim đi vào máy, cảm biến sẽ phát hiện lực căng đa{1}}điểm và điều chỉnh áp suất phanh để duy trì giá trị mục tiêu. Lực căng quá mức sẽ làm căng màng, gây ra sự thay đổi kích thước của túi; lực căng quá nhỏ sẽ cho phép rũ xuống và trôi lưới, căn chỉnh hai kênh.
Màng hình ống mở rộng ống thành một cấu trúc mạng phẳng thông qua một bộ làm phẳng, một cặp con lăn. Đối với hai-hoạt động của kênh, việc làm phẳng này phải được căn giữa hoàn toàn sao cho vòng bịt trung tâm của đường ống nằm ngay giữa hai kênh hình thành. Bất kỳ phần bù nào trong quá trình làm phẳng sẽ di chuyển trực tiếp đến hình dạng túi thành phẩm.
Giai đoạn 2: In ấn (nếu có)
Một số hoạt động sản xuất túi vest bao gồm nhãn hiệu khách hàng, logo hoặc thông tin quy định được in trên bề mặt túi. Máy túi nhựa áo ghi-lê tốc độ cao-kênh{2}}có thể được in thông qua các bộ phận in flexo trực tuyến được tích hợp vào máy hoặc thông qua phim in sẵn được mua từ một hoạt động in riêng biệt.
màng polyetylen In Flexographic phải đối mặt với những thách thức đặc biệt. Năng lượng bề mặt của màng quyết định độ bám dính của mực-Năng lượng bề mặt HDPE đặc biệt thấp, cần xử lý bằng hào quang hoặc lớp sơn lót để tiếp nhận mực một cách đáng tin cậy. Khi in trực tuyến bởi nhà sản xuất túi, máy in phải duy trì cả mật độ mực và đăng ký in hai dòng.
Ở tốc độ sản xuất cao hơn, độ chính xác của quá trình đăng ký-tính nhất quán của hình ảnh được in với các đường cắt của túi-ngày càng trở nên khắt khe hơn. Ngay cả một sai sót đăng ký vài mm trên dây chuyền 400 bao/phút cũng có thể tạo ra một lượng lớn rác thải in sai chỉ trong vài giây. Thiết bị hiện đại sử dụng các trạm in được điều khiển bằng servo-với phản hồi vòng-đóng để duy trì độ chính xác của việc đăng ký trong suốt quá trình sản xuất lâu dài.
Giai đoạn 3: Quyền anh
Đặc điểm xác định của túi áo vest-tay cầm tổng thể-yêu cầu thao tác đục lỗ chuyên dụng. Khi mạng màng phẳng tiến qua máy, công cụ đục lỗ sẽ đi xuống khoảng thời gian đã được lập trình, cắt các lỗ xử lý hình chữ U- từ mỗi bên của túi tương lai.
Các thông số hình học của tay cầm thay đổi tùy theo kích thước và ứng dụng của túi. Túi siêu thị yêu cầu lỗ mở tay cầm lớn hơn túi bán lẻ. Dụng cụ đục lỗ phải duy trì lưỡi cắt sắc bén và độ sâu dập nhất quán qua hàng nghìn chu kỳ. Dụng cụ đục lỗ cùn tạo ra các cạnh cắt thô làm tay cầm yếu đi và tạo ra lớp hoàn thiện không thể chấp nhận được.
Trên máy làm túi nhựa vest tốc độ cao-kênh-kép, máy đục lỗ tay cầm có thể được vận hành đồng thời ở cả hai kênh. Thời điểm đục lỗ phải đồng bộ chính xác với lực đẩy của màng sao cho vết rạch của tay cầm được hạ xuống đúng vị trí so với bao. Bộ truyền động đục lỗ điều khiển bằng servo-cho phép lập trình các vị trí tay cầm mà không cần chuyển đổi cơ học, cho phép thay đổi nhanh chóng thông số kỹ thuật đối với các kích cỡ túi khác nhau.
Giai đoạn 4: Niêm phong bên
Niêm phong bên tạo thành các đường nối dọc tạo ra hình trụ của túi từ màng phẳng. Lưới màng có lỗ mở tay cầm - được truyền qua giữa một cặp thanh đệm kín được gia nhiệt ở mỗi làn. Các thanh này nén các cạnh của màng lại với nhau trong khi truyền nhiệt, khiến polyetylen chảy thành một đường nối cố định.
Chất lượng con dấu phụ thuộc vào ba biến số: nhiệt độ, áp suất và thời gian lưu trú. Các miếng đệm phải đáp ứng nhiệt độ chính xác cho loại màng cụ thể đang được xử lý-HDPE yêu cầu nhiệt độ bịt kín cao hơn LDPE, trong khi màng phân hủy sinh học có cửa sổ nhiệt độ riêng. Nhiệt độ hoặc áp suất không đủ dẫn đến các vòng đệm yếu, không hoạt động trong quá trình xử lý; quá nhiệt dẫn đến hiện tượng "cháy" màng tại điểm bịt kín.
Khoảng thời gian lưu trú-khoảng thời gian phim vẫn được nén giữa các vòng đệm-được xác định bởi tốc độ tốc độ đường truyền của máy và chiều rộng của vòng đệm. Tốc độ cao hơn làm giảm thời gian ngừng hoạt động trừ khi được bù bằng các cực rộng hơn hoặc nhiệt độ cao hơn. Nhà sản xuất túi nhựa tốc độ cao-làn đường kép{5}}phải cân bằng các biến số này ở cả hai làn đường cùng một lúc, duy trì độ bền bịt kín nhất quán trên toàn chiều rộng của màng.
Máy móc hiện đại sử dụng các thanh đệm kín được điều khiển bằng servo-điều chỉnh linh hoạt nhiệt độ và áp suất trong quá trình sản xuất để bù đắp cho những thay đổi về thước phim, điều kiện môi trường hoặc sự thay đổi của lô vật liệu.
Giai đoạn 5: đánh chặn và bao tải
Sau khi các vòng đệm bên nguội đủ để chứa, ống liên tục của màng bịt kín sẽ đi qua trạm cắt-. Dao quay hoặc máy cắt khí nén hạ xuống theo các khoảng thời gian đã định để tách từng túi ra khỏi dây đai liên tục.
Thời gian cắt phải được đồng bộ chính xác với quá trình làm mát các phốt bên. Cắt sớm-trước khi con dấu nguội-có thể khiến con dấu bị vỡ trước khi nó kết tinh hoàn toàn. Thiết bị-tốc độ cao hiện đại sử dụng thuật toán dự đoán thời gian có tính đến tốc độ đường truyền, loại màng và nhiệt độ môi trường để xác định vị trí cắt tối ưu so với thanh phốt.
Máy đóng túi nhựa áo ghi lê tốc độ cao-làn{1}}có hai trạm biến áp cùng lúc, mỗi trạm ở một làn. thời gian cắt phải khớp với pha sao cho các túi trên cả hai kênh thoát ra khỏi máy ở những khoảng thời gian như nhau, cho phép một trạm xếp hoặc đóng gói đơn lẻ xử lý đầu ra từ cả hai kênh.
Giai đoạn 6: Xếp chồng, đóng sách và xử lý đầu ra
Bao thành phẩm được lấy ra khỏi bàn cắt và chuyển sang hệ thống băng tải để xếp chồng hoặc đóng đai thiết bị. Sản xuất-tốc độ cao tạo ra khối lượng túi đáng kể --gần 25.000 bao mỗi giờ cho một chiếc máy sản xuất 400 bao mỗi phút trên hai làn. Việc vận hành thủ công ở tốc độ này là không thực tế, vì vậy hệ thống đầu ra tự động là điều cần thiết.
Các túi có thể được đếm và xếp thành từng lô 25, 50 hoặc 100 chiếc để đóng gói bán lẻ hoặc thành từng bó liên tục để vận chuyển số lượng lớn. Hệ thống đầu ra của nhà sản xuất túi nhựa áo ghi lê tốc độ cao-kênh kép phải có khả năng xử lý hai luồng túi song song và không bị trộn lẫn giữa các làn đường. Khi được cấu hình đúng cách,máy làm túi nhựa vest tốc độ cao-kênh đôitích hợp xử lý đầu ra này một cách liền mạch với các hoạt động tạo hình ngược dòng.
Hệ thống điều khiển và truyền động đồng bộ
Thách thức kỹ thuật chính đối với nhà sản xuất túi nhựa áo vest tốc độ cao-kênh{1}}kép là duy trì sự đồng bộ hóa hoàn hảo giữa hai kênh. Điều này đòi hỏi một cấu trúc điều khiển thống nhất để phối hợp tất cả các chuyển động của bộ truyền động.
Các thiết bị hiện đại sử dụng hệ thống bộ điều khiển logic khả trình (PLC) hoặc bộ điều khiển chuyển động chuyên dụng để tạo ra các chuỗi xung đồng bộ cho tất cả các bộ truyền động servo. Mỗi làn có phản hồi vị trí độc lập từ bộ mã hóa trên thanh đệm, dao cắt và đục lỗ, nhưng tất cả các trình điều khiển đều tham chiếu đến một bộ mã hóa chính chung để đặt cơ sở định giờ cho toàn bộ máy.
Cấu trúc cho phép máy duy trì độ chính xác giữa các làn đường trong phạm vi một phần milimet, ngay cả ở tốc độ sản xuất tối đa. Hệ thống điều khiển thống nhất cũng đơn giản hóa việc chuyển đổi --khi chuyển sang các kích cỡ túi khác nhau, người vận hành sẽ điều chỉnh các thông số trong hệ thống điều khiển thay vì điều chỉnh cơ học hệ thống truyền động riêng lẻ.
Khả năng tương thích và xử lý vật liệu Windows
Máy túi nhựa áo ghi-lê tốc độ cao hai kênh-cao{1}} xử lý nhiều loại màng khác nhau, mỗi kênh có yêu cầu xử lý riêng biệt.
HDPE mang lại tỷ lệ độ bền trên độ dày cao nhất, khiến nó trở thành lựa chọn hàng đầu cho-túi đựng áo vest có độ bền cao ở thông số kỹ thuật thấp nhất. HDPE yêu cầu nhiệt độ hàn kín cao hơn (thường là 260 độ đến 290 độ) và cửa sổ xử lý hẹp. Hệ thống kiểm soát nhiệt độ của máy phải duy trì dung sai nghiêm ngặt để đạt được độ kín ổn định mà không làm hỏng màng.
LDPE cung cấp tính linh hoạt cao hơn và khả năng in tốt hơn. Nhiệt độ niêm phong thấp hơn (220 độ đến 250 độ ) cho phép thời gian chu kỳ nhanh hơn nhưng yêu cầu kiểm soát nhiệt độ cẩn thận để tránh "tắc nghẽn", sự tan chảy vô tình của các bề mặt màng liền kề trong quá trình xử lý trước khi mở.
Với áp lực pháp lý ngày càng tăng đối với nhựa truyền thống, màng phân hủy sinh học bao gồm hỗn hợp PLA và PBAT đang trở nên phổ biến hơn. Những vật liệu này có đặc tính nhiệt khác với polyetylen truyền thống và thường yêu cầu giảm tốc độ dây chuyền và điều chỉnh các thông số bịt kín. Nhà sản xuất túi nhựa đựng áo ghi-lê tốc độ cao-kênh kép-cao{4}}được thiết kế tốt sẽ thích ứng với những vật liệu này thông qua hệ thống điều khiển có thể lập trình của nó.
Môi trường ứng dụng và thị trường
Thiết bị này sản xuất túi đựng vest phục vụ các thị trường cuối cùng đa dạng. Chuỗi cửa hàng tạp hóa bán lẻ chiếm số lượng ứng dụng lớn nhất, tiếp theo là thị trường nông nghiệp, cửa hàng tiện lợi và kinh doanh dịch vụ thực phẩm. Cấu hình kênh đôi-nhắm đến các nhà sản xuất phục vụ những tài khoản có-khối lượng cao này, trong đó tính kinh tế của sản xuất ưu tiên các thiết bị có thông lượng tối đa trên mỗi giờ máy.
Túi ghi lê Sự khác biệt của sản phẩm chủ yếu đến từ màu màng, kích thước túi, kích thước tay cầm và thiết kế in ấn. Nhà sản xuất túi nhựa áo vest tốc độ cao-kênh{2}}kép thích ứng với tất cả các biến thể này trong phạm vi thông số kỹ thuật có thể lập trình của mình, khiến nó đủ linh hoạt để phục vụ nhiều phân khúc khách hàng từ một dây chuyền sản xuất.
Phần kết luận:
Nhà sản xuất túi nhựa đựng áo gilê tốc độ cao-kênh{1}}kép kết hợp cấu trúc kênh đôi-đồng bộ, cơ cấu truyền động được điều khiển bằng servo- chính xác và điều khiển quy trình tích hợp để hiện thực hóa việc sản xuất hàng loạt túi nhựa đựng áo gilê. Nó hoạt động theo trình tự phối hợp: tháo cuộn và làm phẳng phim, in tùy chọn, dập tay cầm, dán cạnh, cắt và xuất tự động-tất cả đều được đồng bộ hóa trên hai làn song song, nhiều gấp đôi so với các thiết bị một làn-có thể so sánh được. Đầu tư vào mộtmáy làm túi nhựa vest tốc độ cao-kênh đôiđòi hỏi phải đánh giá cẩn thận các loại phim, mục tiêu đầu ra và trình độ kỹ năng của người vận hành.
Hiểu được trình tự hoạt động này có thể làm rõ lý do tại sao việc lựa chọn cấu hình thiết bị lại quan trọng đối với kế hoạch sản xuất. Lợi thế về công suất, tính linh hoạt khi chuyển đổi và khả năng tương thích vật liệu của máy xác định loại hình sản xuất phù hợp nhất, cho phép các nhà sản xuất kết hợp công suất thiết bị với các yêu cầu về số lượng và sản phẩm cụ thể của họ.
Nguồn:
Tài liệu kỹ thuật gia công và đóng bao Gia công màng polyethylene cơ học dùng cho bao bì công nghiệp
-Nghiên cứu kỹ thuật về cơ chế hàn nhiệt trong ứng dụng đóng gói
-Nghiên cứu quy trình sản xuất đăng ký in flexo và xử lý bề mặt màng trên nền polyetylen