

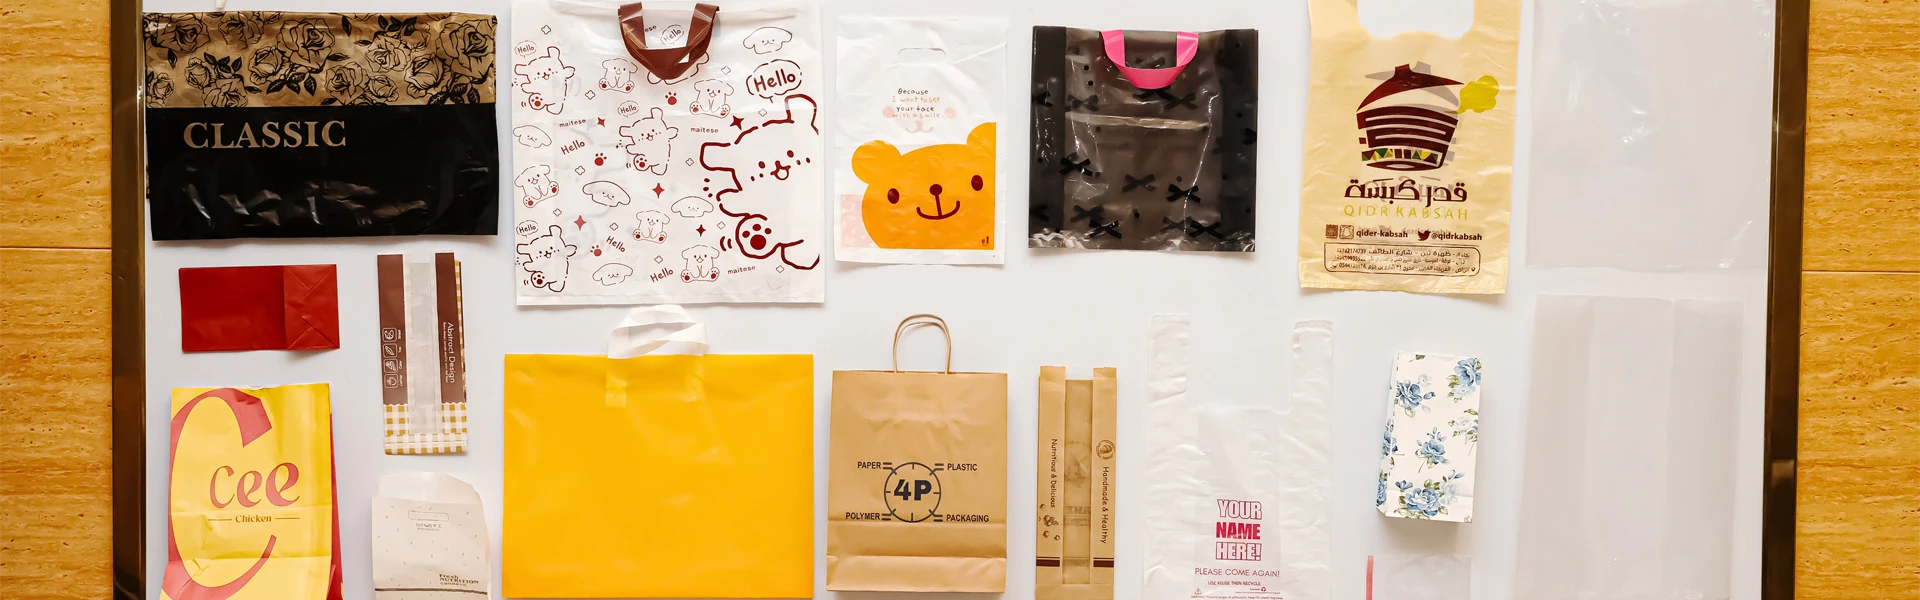
Ngành bao bì bán lẻ đã thay đổi. Một đơn đặt hàng lớn cho một loại sản phẩm sau khi đã đáp ứng được tiến độ sản xuất. Bây giờ chủ sở hữu thương hiệu muốn chạy nước rút. Họ cần rất nhiều kích cỡ túi, thiết kế in ấn và loại chất liệu. Sự thay đổi đến từ việc bán hàng trực tuyến, nhiều thương hiệu cửa hàng hơn và các quy định mới về rác thải. Vì vậy, thiết bị chuyển đổi phải được chuyển đổi nhanh chóng. Nhưng nó vẫn phải có chất lượng cao. Những người đóng gói bán lẻ giải quyết được vấn đề. Nó sử dụng các bộ phận có thể hoán đổi cho nhau, bộ lưu trữ cài đặt kỹ thuật số, thay đổi kích thước nhanh chóng và-kiểm tra chất lượng tích hợp. Vì vậy, người chuyển đổi có thể kiếm tiền từ những đơn đặt hàng nhỏ. Máy cũ có bộ phận cố định không thể làm được điều đó.
Tính kinh tế của việc sản xuất hàng loạt{0}}nhỏ
Dây chuyền sản xuất túi xách cũ có công suất từ 50.000 đến 200.000 chiếc/chiếc. Chi phí chuyển đổi từ 30{10}}đến 60 phút được trải đều trên hàng triệu túi. Nhưng đơn hàng trung bình hiện đã giảm xuống dưới 10.000. Trung tâm Thương mại Quốc tế (ITC) cho biết điều này phổ biến hơn ở các thương hiệu bán lẻ tầm trung ở các nước giàu. Vì vậy, quá trình chuyển đổi bắt đầu mất nhiều thời gian hơn thời gian sản xuất. Điều đó làm giảm tỷ lệ đóng góp từ 25 đến 40%.
Viện Hiệu suất Sản xuất sử dụng dữ liệu từ ISO 22400{2}}2 làm chỉ số hiệu suất chính. Nó lưu ý rằng trong các mô hình kết hợp, các máy chạy lâu dài có Hiệu suất thiết bị tổng thể (OEE) trên 75% có xu hướng dưới 45%. Sự suy giảm không phải do tốc độ chậm hơn. Nó đến từ thời gian rảnh rỗi để thay đổi cơ khí, xâu chuỗi vật liệu và kiểm tra chất lượng lần đầu. Máy đóng túi bán lẻ mới giải quyết được vấn đề đó. Nó rút ngắn các bước không{10}giá trị gia tăng này bằng những thay đổi kỹ thuật thay vì thêm nhân công. Cái này Máy làm túi bán lẻCách tiếp cận này trực tiếp giải quyết tình trạng xói mòn biên do thay đổi thường xuyên.
Chuyển đổi định dạng theo hướng servo-
Thay đổi lớn nhất là việc sử dụng các bộ phận được điều khiển bằng servo-với bộ điều khiển logic khả trình (PLC). Chúng thay thế các trục cam cơ khí, các liên kết hành trình cố định và các bộ phận gập có thể điều chỉnh bằng tay. Trên máy dựa trên cơ sở servo-, đặt chiều rộng túi, buộc-độ sâu, hình dạng nếp gấp dưới cùng và chiều dài cắt bằng cách gọi các công thức đã lưu. Bạn không cần phải quay tay quay.
Kết quả nghiên cứu của Viện Kỹ sư Cơ khí đã được công bố trong Kỷ yếu của Viện Kỹ sư Cơ khí, Phần B: Tạp chí Kỹ thuật Sản xuất. Kết quả cho thấy rằng máy đóng túi điều khiển bằng servo đã giảm thời gian chuyển đổi định dạng trung bình từ 35–50 phút xuống còn 4–8 phút. Nó giảm 80 phần trăm. Nghiên cứu cho thấy sự cải thiện đến từ ba nguồn. Đầu tiên, không cần định thời gian cơ học vì trục servo sử dụng cấu hình cam điện tử để tự đồng bộ hóa. Thứ hai, đăng ký vị trí tự động sử dụng bộ mã hóa để lưu trữ vị trí tuyệt đối + -0.05 mm. Thứ ba, cài đặt thông số điều khiển bằng bộ tích lũy sẽ gọi lại các giá trị nhiệt độ, áp suất và vận tốc cùng một lúc.
Đối với các nhà sản xuất túi bán lẻ có từ 5 đến 8 lần thay đổi định dạng mỗi ca, thời gian tiết kiệm được có thể tiết kiệm từ 2,5 đến 3,5 giờ sản xuất mỗi ngày. Thế là đủ để nhận thêm sáu đợt đơn hàng nhỏ mà không cần thêm ca. Một hiện đạiMáy làm túi bán lẻtận dụng các khả năng điều khiển bằng servo này để biến những thay đổi định dạng thường xuyên thành lợi thế cạnh tranh thay vì làm giảm năng suất.
Tự động nối cuộn và xâu chuỗi vật liệu
Sản xuất hàng loạt nhỏ,{1}}đa dạng cao thường đồng nghĩa với việc thay đổi chất nền. Đổi giấy kraft nâu 80 g/m2 bằng giấy nâu nâu lấy giấy kraft trắng 120 g/m2 bằng giấy nâu trắng. Hoặc bạn có thể chuyển từ giấy không tráng sang polyester. Hoặc di chuyển giữa các độ rộng lưới khác nhau. Mỗi lần thay thế đều yêu cầu máy dừng lại. Sau đó, bạn{11}khâu cuộn mới bằng tay với phần cuối của lưới đang chạy. Sau đó, vật liệu được luồn lại thông qua các con lăn dẫn hướng, bàn gấp và cổng bịt kín.
Liên minh các Hiệp hội Sản xuất Giấy Châu Âu (EUROSAC) là liên đoàn các nhà sản xuất giấy kraft bao bì Châu Âu. Nguyên tắc kỹ thuật của nó cho thấy rằng hệ thống lật-bay tự động giúp giảm thời gian ngừng hoạt động của chất nền xuống dưới 45 giây. Việc nối thủ công mất 8–12 phút. Việc nối chuyến bay hoạt động bằng cách tăng tốc các cuộn mới đến tốc độ đường thẳng-thông qua máy cuộn điều khiển trên bề mặt-. Sau đó gắn dải băng đã chuẩn bị sẵn vào lưới đang chạy vào đúng thời điểm chồng lên nhau. Máy không dừng lại.
Sau khi khâu, hệ thống xỏ chỉ tự động sử dụng đai đưa đón bằng khí nén hoặc dải cấp liệu được hỗ trợ chân không-. Chúng có thể mang những tấm lưới mới đi qua đường đi của vật liệu trong 60–90 giây. Hội đồng Môi trường Bao bì Giấy và Bìa (PPEC) cho biết việc tự động hóa đã loại bỏ nguyên nhân lớn nhất gây ra thời gian ngừng hoạt động trong công việc lập mô hình hỗn hợp. Điều này là do kỹ năng xâu chỉ khác nhau của người vận hành ở các loại vật liệu khác nhau. Đối với bất kỳMáy làm túi bán lẻxử lý các tổ hợp đơn hàng đa dạng, việc ghép nối và phân luồng tự động là điều cần thiết để giảm thiểu thời gian-không hiệu quả.
Quản lý công thức và hàng đợi công việc kỹ thuật số
Một nhà sản xuất túi bán lẻ xử lý nhiều đơn đặt hàng khác nhau bằng giao diện Hệ thống thực thi sản xuất (MES). Hệ thống này không chỉ lưu trữ các công thức nấu ăn. Bộ MES nhận lệnh làm việc bằng điện tử. Nó sử dụng các giao thức tiêu chuẩn như ISA-95 của Hiệp hội Tự động hóa Quốc tế. Các công việc sau đó được sắp xếp để giảm thời gian chuyển đổi tổng thể.
Sắp xếp các nhóm logic công việc theo loại vật liệu trước tiên. Điều này làm giảm số lượng các sự kiện nối. Sau đó nhóm theo chiều rộng của túi. Điều này làm giảm sự biến đổi của bản lề ở từng nhóm vật liệu. Cuối cùng, chúng được nhóm theo thiết kế đồ họa. Điều này làm giảm sự biến đổi của tấm in ngược dòng. Viện Hiệp hội Kỹ sư Sản xuất đã công bố các nghiên cứu điển hình. Họ cho thấy rằng trình tự công việc thông minh có thể giảm tổng thời gian chuyển đổi hàng ngày xuống 30–40 phần trăm so với chỉ sử dụng phần cứng-điều khiển bằng servo. Hiệu ứng này đôi khi được gọi là "tính linh hoạt". Nó không cần một máy mới. Bạn chỉ cần tối ưu hóa phần mềm.
Khi công việc đến trước hàng đợi, MES sẽ gửi công thức tới PLC. Tất cả các cài đặt sẽ tự động tải. Bao gồm kích thước túi, phân bổ nhiệt độ niêm phong, sử dụng chất kết dính, vị trí cắt và ngưỡng kiểm tra chất lượng. Công việc của người vận hành thay đổi từ điều chỉnh cơ khí sang kiểm tra mọi thứ. Người vận hành xác nhận rằng chất nền được nạp phù hợp với vật liệu trong công thức. Sau đó người vận hành sẽ nhả máy và bắt đầu sản xuất.
Xác minh chất lượng nội tuyến cho thời gian chạy ngắn
Trong quá trình sản xuất dài hạn, người vận hành có thời gian để phát hiện và giải quyết các vấn đề về chất lượng theo cách thủ công. Sau vài trăm đơn vị, khả năng bịt kín kém hoặc nếp nhăn không đều có thể xảy ra. Sau đó nó tiếp tục chạy với ít lãng phí. Với những lô nhỏ, đơn hàng 5.000 chiếc có thể được hoàn thành trước khi bất kỳ ai nhìn thấy lỗi.
Để giải quyết vấn đề này, một nhà sản xuất túi bán lẻ mới có hệ thống quan sát nội tuyến. Hệ thống kiểm tra từng túi ở tốc độ tối đa. Hiệp hội Công nghệ Đóng gói và Chế biến (PMMI) mô tả hiệu suất của dây chuyền đóng gói trong báo cáo của mình. Công ty cho biết hệ thống thị giác máy trên các thiết bị đóng gói linh hoạt có thể kiểm tra hơn 400 máy mỗi phút. Chúng có độ chính xác 99,5% và có thể phát hiện các lỗi phổ biến như chất lượng con dấu, độ chính xác khi gấp, đường cắt gọn gàng và căn chỉnh bản in.
Các hệ thống trực quan này cung cấp dữ liệu để kiểm soát quá trình thống kê. Thuật toán sau đó sẽ kích hoạt sửa lỗi tự động. Nếu chiều rộng gấp di chuyển 0,3 mm, bộ điều khiển servo sẽ di chuyển vị trí của máy ép gấp 0,05 mm. Người vận hành không phải làm gì cả. Phương pháp tiếp cận vòng lặp khép kín này được chấp nhận rõ ràng trong Khung quản lý chất lượng ISO 9001. Điều 8.5.1 quy định rằng tổ chức phải ``kiểm soát đầu ra của quá trình để ngăn ngừa sự không phù hợp ''. SPC tự động cung cấp một cách{11}}thời gian thực để đáp ứng quy tắc này trên các dòng có nhiều biến đổi. Trên những dòng này, việc lấy mẫu thủ công quá chậm để hoạt động bình thường. MỘTMáy làm túi bán lẻđược trang bị tầm nhìn nội tuyến đảm bảo rằng ngay cả túi đầu tiên trong thời gian ngắn cũng đáp ứng các tiêu chuẩn chất lượng, loại bỏ rủi ro hoàn thành toàn bộ đơn hàng trước khi phát hiện ra lỗi.
Công cụ mô-đun và-Thay đổi vật tư tiêu hao nhanh chóng
Ngay cả với điều chỉnh{0}}được điều khiển bằng servo, một số thành phần vật lý nhất định cũng phải được thay đổi nếu định dạng thay đổi quá nhiều. Ví dụ, chiều rộng túi từ 250 mm đến 420 mm có thể yêu cầu các nếp gấp, vòng đệm mới hoặc hình trụ cắt mới. Các máy hiện tại sử dụng các phương pháp bắt nguồn từ hệ thống chuyển mạch khuôn mẫu-phút{6}}(SMED). Hiệp hội Quản lý Nhật Bản đã chính thức hóa hệ thống này.
Nhiệm vụ nội bộ là những nhiệm vụ yêu cầu tắt máy. Những điều này được giữ ở mức tối thiểu, với các công cụ được đặt trên các khối lắp-nhả nhanh bằng các chốt có thể lặp lại. Các tác vụ thiết lập bên ngoài có thể được hoàn thành trong khi máy vẫn đang chạy tác vụ cuối cùng. Điều này bao gồm làm nóng trước con dấu đến nhiệt độ chính xác, lắp đặt trước cuộn chất nền tiếp theo vào vị trí chờ của bộ tháo cuộn và lắp đặt sẵn vòi phun keo. Khi kết thúc thao tác hiện tại, người vận hành sẽ thay thế từng khuôn một. Khởi động định vị được mã hóa màu-. Người vận hành gắn các thanh đã được làm nóng trước vào các trạm niêm phong và đưa ra các công thức nấu ăn mới. Điều này thường yêu cầu thời gian ngừng hoạt động là 90-120 giây.
Ủy ban Tiêu chuẩn hóa Châu Âu (CEN) có thông số kỹ thuật được gọi là CEN/TS 15901. Ủy ban này xử lý việc kiểm tra quang học tự động trong bao bì. CEN cho biết công cụ thay đổi-nhanh chóng cũng sẽ giúp kiểm tra tính nhất quán. Khi hình ảnh tham chiếu của hệ thống thị giác được liên kết với công thức của trình tải, tỷ lệ vượt qua đầu tiên cho định dạng mới là 97–98 phần trăm trong 50 đơn vị hàng đầu. Khi người vận hành điều chỉnh các thông số kiểm tra theo cách thủ công, tỷ lệ đạt lần đầu chỉ là 85–88%.
Hiệu quả năng lượng và vật liệu trong sản xuất không liên tục
Chu kỳ khởi động và dừng thường xuyên tiêu thụ nhiều năng lượng hơn so với quá trình sản xuất ở trạng thái ổn định. Các hàm bịt kín phải được-làm nóng lại mỗi khi máy sản xuất túi bán lẻ khởi động lại sau khi thay thế. Độ dày bể keo phải đáp ứng yêu cầu ứng dụng. hệ thống servo phải đi qua các cấu hình tăng tốc.
Trung tâm nghiên cứu chung của Ủy ban Châu Âu đã trình bày ngành công nghiệp chuyển đổi giấy và bìa cứng trong tài liệu tham khảo BAT của mình. Nó cho biết hệ thống quản lý nhiệt dự phòng sẽ niêm phong các kẹp ở nhiệt độ làm việc 85–90 phần trăm trong thời gian rảnh rỗi. Các hệ thống này giảm mức tiêu thụ năng lượng khởi động lại tới 60%. Chúng cũng giảm-thời gian làm nóng lại từ 4–6 phút xuống dưới 60 giây. Hệ thống nấu chảy chất kết dính theo yêu cầu{11}}chia nóng chảy thành các mẻ nhỏ từ 50g đến 100g, không phải lúc nào cũng giữ được bình chứa đầy 5 lít. Những hệ thống này giảm mức tiêu thụ năng lượng của chất kết dính tới 40%. Chúng cũng làm giảm sự phân hủy của vật liệu trong thời gian không hoạt động kéo dài.
Sự lãng phí tài liệu trong quá trình thay đổi định dạng đã được giải quyết thông qua Hệ thống cắt dự đoán. Khi MES báo hiệu có sự thay đổi trong công việc, máy sẽ tính toán độ dài web còn lại cần thiết để hoàn thành đơn hàng hiện tại. Nó chậm lại ở nơi túi cuối cùng được cắt. Nó không chạy để lấy thêm vật liệu và ném đi 15–25 mét. Tổ chức Lương thực và Nông nghiệp Liên Hợp Quốc (FAO) cung cấp hướng dẫn về cách tối ưu hóa vật liệu đóng gói bền vững. Nó cho biết việc "chấm dứt hoạt động có kích thước phù hợp" này sẽ giảm 70% lãng phí định dạng. Điều này rất quan trọng khi bộ chuyển đổi thay đổi định dạng 12 đến 20 lần một ngày.
Ý nghĩa về lực lượng lao động
Việc chuyển đổi từ cơ khí sang kỹ thuật số đã thay đổi các kỹ năng cần thiết của người vận hành. Máy cũ cần kỹ thuật viên có kinh nghiệm và có ý thức điều chỉnh thời gian sâu sắc. Máy dựa trên máy chủ-yêu cầu kỹ năng quản lý công thức, điều hướng HMI và xử lý sự cố. Tổ chức Lao động Quốc tế (ILO) tiến hành các nghiên cứu theo ngành về việc kỹ năng sản xuất đang thay đổi như thế nào. Báo cáo cho biết, việc chuyển sang sản xuất kỹ thuật số thường làm giảm số lượng nhà khai thác trên mỗi tuyến từ 30–40%. Đồng thời, phí bảo hiểm kỹ năng cho số nhân sự còn lại sẽ tăng thêm 15–25%.
Đối với những người chuyển đổi xử lý nhiều đơn hàng khác nhau, điều này có nghĩa là phải có kế hoạch đào tạo rõ ràng về cách mua túi bán lẻ. Người vận hành phải nhận thức được các bước vật lý liên quan đến việc di chuyển vật liệu và thay thế khuôn mẫu. Họ cũng phải hiểu logic của các thông số công thức. Ví dụ, họ cần biết tại sao chất nền được phủ PE cần phải có nhiệt độ bịt kín cao hơn 15 độ so với chất liệu kraft không tráng phủ. Họ phải biết cách kiểm tra xem công thức có phù hợp với tải hay không.
Phần kết luận
Việc thay đổi thiết bị đóng bao cho các đơn hàng-có số lượng lớn và nhỏ không giống nhau. Đó là một hệ thống hoàn chỉnh. Các bộ phận được dẫn động bằng servo thay thế cho việc điều chỉnh thủ công. Bộ tháo mối nối-bay sẽ xóa thời gian ngừng hoạt động của luồng. Trình tự công việc theo định hướng MES-cải thiện thứ tự chuyển đổi. Tầm nhìn nội tuyến đảm bảo chất lượng ngay từ đầu. Thiết kế công cụ dựa trên SMED{10}}giảm thời gian cài đặt vật lý xuống còn chưa đầy 2 phút. Tất cả những phần này làm việc cùng nhau. Kết quả là, máy đóng bao bán lẻ có thể có mức OEE trên 70%. Điều này xảy ra ngay cả khi trung bình nó xử lý ít hơn 10.000 đơn hàng. Các thiết bị cũ thường không thể đạt được con số đó. Bao bì bán lẻ ngày càng bị phân mảnh giữa các thương hiệu tư nhân, thị trường khu vực và các sự kiện theo mùa. Kết quả là, tính linh hoạt trong sản xuất này sẽ chuyển từ một lợi thế đặc biệt sang một yếu tố chuyển đổi nhu cầu cơ bản muốn duy trì hoạt động kinh doanh. Thiết kế tích hợp của hiện đạiMáy làm túi bán lẻlàm cho mức độ linh hoạt này có thể đạt được, biến những gì từng là rào cản kỹ thuật thành công cụ hỗ trợ kinh doanh cốt lõi cho các bộ chuyển đổi.
Tài liệu tham khảo
- Trung tâm Thương mại Quốc tế (ITC) / WTO. Hướng dẫn mua sắm máy đóng gói và tổng chi phí sở hữu cho các thị trường mới nổi. Genève.
- ISO 22400-2:2014. Hệ thống tự động hóa và tích hợp - Các chỉ số hiệu suất chính (KPI) để quản lý hoạt động sản xuất - Phần 2: Định nghĩa KPI.
- Viện Kỹ sư Cơ khí (IMechE). Kỷ yếu của Viện Kỹ sư Cơ khí, Phần B: Tạp chí Kỹ thuật Sản xuất - Hiệu suất chuyển đổi do động cơ servo-điều khiển trong thiết bị đóng gói linh hoạt.
- EUROSAC - Fédération Européenne des Fabricants de Papier pour Sacs. Hướng dẫn kỹ thuật cho hoạt động chuyển đổi bao giấy Kraft.
- Hiệp hội Tự động hóa Quốc tế (ISA). ANSI/ISA-95: Tích hợp hệ thống kiểm soát doanh nghiệp.
- Hiệp hội kỹ sư sản xuất (SME). Nghiên cứu trường hợp kỹ thuật sản xuất về trình tự công việc và tính linh hoạt mềm.
- Hiệp hội Công nghệ Đóng gói và Chế biến (PMMI). Báo cáo điểm chuẩn hiệu suất của dây chuyền đóng gói.
- ISO 9001:2015. Hệ thống quản lý chất lượng - Yêu cầu.
- Hiệp hội quản lý Nhật Bản Phương pháp và khung triển khai Trao đổi khuôn một phút (SMED) một-phút.
- Ủy ban Tiêu chuẩn hóa Châu Âu (CEN). CEN/TS 15901 - Kiểm tra quang học tự động trong bao bì.
- Trung tâm nghiên cứu chung của Ủy ban Châu Âu (JRC). Tài liệu tham khảo BAT cho ngành chuyển đổi giấy và bìa.
- Tổ chức Lương thực và Nông nghiệp (FAO) của Liên hợp quốc. Nguyên tắc tối ưu hóa vật liệu đóng gói bền vững.
Tổ chức Lao động Quốc tế (ILO). Nghiên cứu ngành về phát triển kỹ năng trong sản xuất kỹ thuật số.


